

Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-22 Herkunft:Powered


Eine falsche Identifizierung von Rippenprofilen führt direkt zu vorzeitigem Verschleiß des Antriebssystems. Die Kombination eines Rippenriemens mit einer inkompatiblen Riemenscheibe führt zu einem lokalen Wärmestau. Dieser einfache Fehler löst oft einen plötzlichen Getriebeausfall aus, der kritische Maschinen zum Stillstand bringt. Für Ingenieure und Beschaffungsmanager erfordert der Übergang von Standard-Keilriemen zu mehrrippigen Profilen eine genaue technische Validierung. Sie müssen Querschnitte, minimale Riemenscheibendurchmesser und spezifische Betriebsumgebungen überprüfen, bevor Sie eine Konstruktion abschließen.
In diesem Leitfaden werden die kritischen technischen Kriterien erläutert, die für die Auswahl des richtigen Poly-V-Riemens erforderlich sind . Wir entschlüsseln Standardprofilbezeichnungen, damit Sie den richtigen Riemen für Ihre spezifische Lastanforderung finden können. Wir erläutern außerdem, wie eine exakte Riemenscheibenausrichtung bei Industrieantrieben und modernen Motoranordnungen gewährleistet werden kann. Die Einhaltung dieser technischen Grundsätze verhindert eine katastrophale Bandzerkleinerung. Sie erfahren, wie Sie Upgrades bewerten, optimale Materialien auswählen und Spannungsrisiken effektiv mindern.
Keilrippenriemen bieten eine höhere Leistungsdichte und Flexibilität als herkömmliche Keilriemen und ermöglichen so kleinere Antriebskonfigurationen.
Die Auswahl des richtigen Profils (PH, PJ, PK, PL, PM) hängt ganz von der erforderlichen Leistung und dem Mindestdurchmesser der Antriebsscheibe ab.
Die Abstimmung der Riemenscheiben erfordert die strikte Einhaltung der Rillengeometrie. Schon geringe Teilungsabweichungen können einen Keilrippenriemen unter Belastung zerreißen.
Moderne Anwendungen bevorzugen aufgrund ihrer überlegenen Hitzebeständigkeit und Langlebigkeit zunehmend EPDM-Materialien gegenüber herkömmlichem Neopren (CR).
Die Beurteilung einer Antriebsmodernisierung erfordert klare Erfolgskriterien. Sie müssen feststellen, ob Ihr aktueller Aufbau höhere Drehzahlen, einen geringeren Platzbedarf oder eine verbesserte Energieeffizienz erfordert. Herkömmliche Einzelbänder haben bei hohen Geschwindigkeitsanforderungen oft Probleme. Sie erzeugen übermäßige Hitze und erfordern große Riemenscheibendurchmesser, um Risse zu vermeiden. Der Wechsel zu einem mehrrippigen Design löst diese räumlichen und thermischen Einschränkungen.
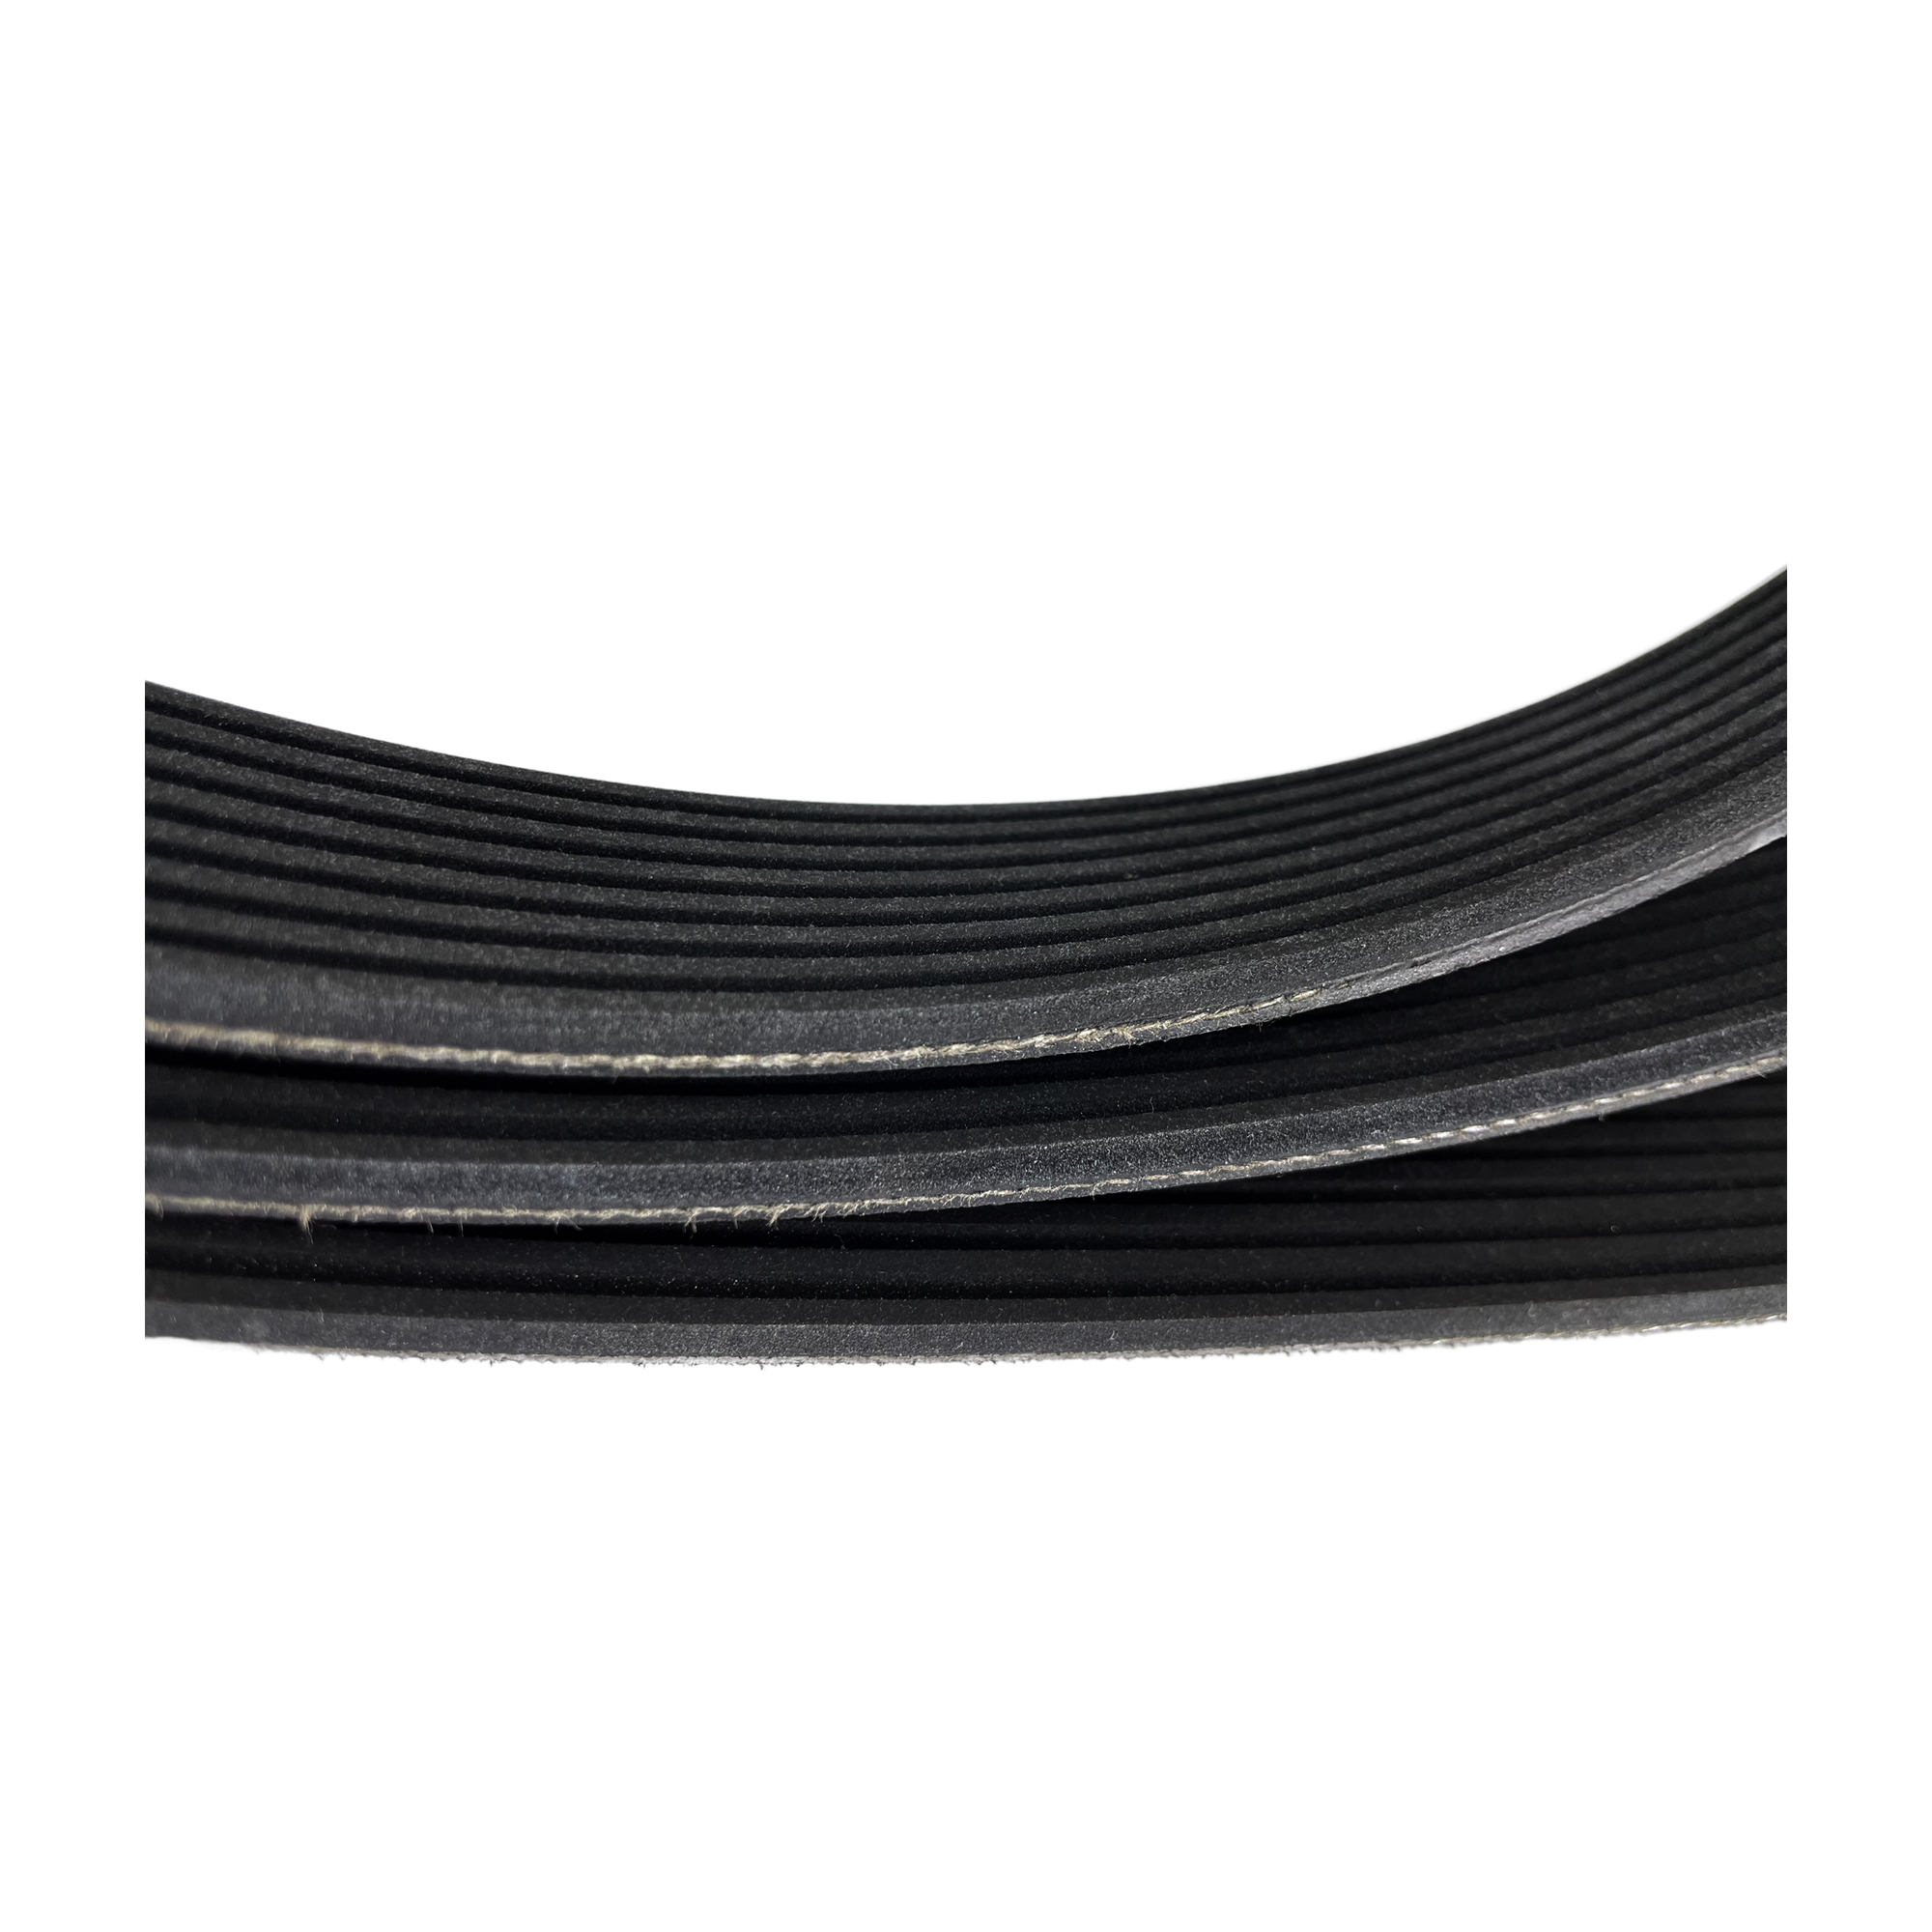
Die abgestumpfte Rippenkonstruktion eines Rippenriemens vergrößert die Kontaktfläche im Vergleich zu einem Standard-Einzelkeilriemen erheblich. Mehrere Mikrorippen verteilen die Last gleichmäßig auf der Riemenscheibenoberfläche. Durch diese Keilwirkung werden die Rillenwände fest im Griff. Verbesserter Grip verhindert ein Abrutschen bei hohen Rotationsgeschwindigkeiten. Weniger Schlupf führt direkt zu einer effizienteren Kraftübertragung. Ingenieure können mit deutlich schmaleren Riemenscheiben identische Nennleistungen erreichen.
Rippenprofile zeichnen sich auch hinsichtlich Umschlingungswinkel und Rückbiegefähigkeit aus. Ihr dünnerer Querschnitt sorgt für enorme Flexibilität. Diese Flexibilität ermöglicht es ihnen, komplexe Routen einfach zu bewältigen. Sie akzeptieren problemlos Hinterrad- und Serpentinenkonfigurationen. Diese Anpassungsfähigkeit erweist sich als absolut entscheidend für die gleichzeitige Führung mehrerer Motorzubehörteile durch einen Auch Industriemaschinen profitieren von dieser kompakten Verlegungsfreiheit. Antriebsriemen in einem Automobil .
Wir müssen die praktischen Realitäten der Systemimplementierung anerkennen. Die Aufrüstung eines vorhandenen Antriebs erfordert einen kompletten Austausch aller Antriebsscheiben. Die anfänglichen Umstellungskosten sind naturgemäß höher. Sie ersetzen Standard-Flach- oder Rillenscheiben durch Präzisions-Mehrrillen-Hardware. Diese Vorabkosten für die Ausrüstung gleichen sich jedoch schnell aus. Sie erreichen deutlich kürzere Wartungsintervalle, ein ständiges Nachspannen entfällt und erreichen eine längere Lebensdauer.
Systemattribut | Standard-Keilriemen | Poly V -Gürtel |
|---|---|---|
Kontaktfläche | Auf zwei Seitenflanken beschränkt. | Ausgedehnt über mehrere Mikrorippen. |
Hochgeschwindigkeitsstabilität | Anfällig für Auspeitschen und Ausrutschen. | Außergewöhnlich stabil bei hohen Drehzahlen. |
Rückwärtsbiegen | Arm; neigt zu schneller Rissbildung. | Exzellent; Nimmt gerne Nachlässige auf. |
Platzbedarf | Erfordert große, sperrige Riemenscheibenanordnungen. | Ermöglicht sehr kompakte Antriebsdesigns. |
Die richtige Profilauswahl bestimmt sowohl die Belastbarkeit Ihres Systems als auch die geometrischen Einschränkungen. Ingenieure verwenden ein universelles Rahmenwerk, das Rippenprofile in fünf Hauptkategorien unterteilt. Jede Buchstabenbezeichnung entspricht einer bestimmten Rippenteilung. Der Pitch misst den genauen Abstand zwischen der Mitte einer Rippe und der Mitte der benachbarten Rippe. Durch die Abstimmung dieser Steigung auf Ihre Anwendung wird die strukturelle Integrität gewährleistet.
Die PH- und PJ-Profile stellen die kleinsten Pitch-Designs dar, die verfügbar sind. Hersteller haben diese Abschnitte für leichte Maschinen und Präzisionsgeräte entwickelt. Sie arbeiten reibungslos über außergewöhnlich kleine Riemenscheiben. PJ-Profile finden Sie häufig in medizinischen Zentrifugen, Fitness-Laufbändern und Haushaltsgeräten. Sie liefern eine gleichmäßige, vibrationsfreie Leistung unter Bedingungen mit niedrigem Drehmoment.
Wenn wir uns auf der Skala nach oben bewegen, kommen wir zum äußerst vielseitigen K-Bereich. Dieser Mitteltonabstand bietet herausragende Flexibilität gepaart mit robuster Kraftübertragung. Ein Standard -PK-Riemen dominiert den globalen Automobilsektor. Es dient als maßgeblicher Standard für den modernen Motorraum. Es bewältigt problemlos extreme Drehzahlen und passt sich gleichzeitig den kompakten Riemenscheiben von Lichtmaschine und Wasserpumpe an.
Hochleistungsanwendungen erfordern PL- und PM-Profile. Diese Riemen mit großer Teilung bewältigen enorme Drehmomentbelastungen in industriellen Kraftübertragungsanordnungen. PM-Abschnitte verfügen über unglaublich dicke Zugstränge. Sie treiben riesige Industriekompressoren, landwirtschaftliche Mähdrescher und Steinbrecher an. Enge Kurven können diese Riemen nicht bewältigen. Sie erfordern enorme Mindestdurchmesser der Riemenscheiben, um ordnungsgemäß zu funktionieren.
Bei der Größenbestimmung geht es um eine ernsthafte Risikominderung. Wir warnen eindringlich davor, bei der Spezifikation eine „nahe genug“-Mentalität einzunehmen. Der Versuch, einen metrischen Riemen neben einer ähnlich großen zölligen Riemenscheibe zu kombinieren, führt sofort zu einer Fehlausrichtung. Die nicht übereinstimmende Pitch-Geometrie zwingt die Rippen dazu, unbeholfen auf den Rillenspitzen zu gleiten. Genau dieses Szenario führt innerhalb weniger Stunden zu einer schnellen Rippenscherung und einem katastrophalen Totalversagen.
Ein Präzisionsriemen ist nur so zuverlässig wie die Riemenscheibe, auf der er läuft. Dieser Matching-Auftrag bildet die Grundlage der Antriebstechnik. Riemenscheiben erfordern mikroskopische Genauigkeit in drei wichtigen technischen Dimensionen: Rillenwinkel, Teilungsabstand und Fußradius. Weicht ein einzelnes Maß vom Standard ab, kann der Gurt nicht richtig sitzen. Durch schlechtes Sitzen werden dynamische Belastungen ungleichmäßig konzentriert, wodurch innere Zugstränge zerstört werden.
Jedes Riemenprofil erfordert die strikte Einhaltung von Mindestscheibendurchmessern. Sie können diese Physik nicht betrügen. Wenn Sie ein dickes Material um einen winzigen Umfang biegen, kommt es zu starker Biegeermüdung. Beispielsweise erfordert ein hochbelastbares PM-Profil wesentlich größere Riemenscheiben als ein wendiges PJ-Profil. Das Unterschreiten des vom Hersteller angegebenen Mindestdurchmessers führt dazu, dass das Trägermaterial bei wiederholter Belastung reißt.
Eine genaue Verschleißbewertung verhindert unerwartete Ausfallzeiten. Sie müssen vorhandene Riemenscheiben systematisch überprüfen. Verwenden Sie eine spezielle Rillenlehre. Wenn Sie beobachten, dass die Riemenrippen in den Rillen der Riemenscheibe aufsitzen, ist die Hardware defekt. Eine verschlissene Riemenscheibe kann nicht richtig greifen. Der Riemen muss sich an den Flanken fest verkeilen. Es sollte niemals flach am Boden der Nut anliegen.
Beschaffungsteams stehen vor häufigen Beschaffungsherausforderungen zwischen kundenspezifischen und handelsüblichen Komponenten. Handelsübliche Riemenscheiben sind weit verbreitet und unterliegen strengen Vorschriften. Allerdings birgt die kundenspezifische Bearbeitung erhebliche Risiken. Maschinenwerkstätten müssen sich strikt an die Normen ISO 9982 oder DIN 7867 halten. Wenn die Rillenwände nicht ausreichend poliert werden, bleiben mikroskopisch kleine Grate zurück. Diese Grate wirken wie Schleifpapier und verursachen Mikroabriebe auf den Gummirippen.
Trennen Sie die gesamte Systemstromversorgung und führen Sie die Standard-Sperrverfahren durch.
Leuchten Sie mit einer Taschenlampe mit hoher Lichtstärke direkt hinter den Sicherheitsgurt.
Achten Sie auf leichte Blutungen am Boden der Rillen. Das Licht zeigt an, dass der Boden erreicht ist.
Führen Sie eine Präzisionsprofillehre in die leeren Riemenscheibennuten ein, um den Flankenverschleiß zu prüfen.
Ersetzen Sie sofort die gesamte Riemenscheibe, wenn die Rillenwände eine konkave Wölbung aufweisen.
Wir bewerten Riemenmaterialien hauptsächlich durch eine thermische Linse. Die Kraftübertragung reagiert äußerst empfindlich sowohl auf die Umgebungswärme als auch auf die interne Betriebsreibung. Da sich Gummimischungen um Riemenscheiben biegen, erzeugen sie hohe Innentemperaturen. Das gewählte Polymer muss diese Wärme effizient ableiten. Darüber hinaus muss es einem chemischen Abbau über Tausende von Betriebsstunden hinweg standhalten.
Neopren, technisch bekannt als Chloroprenkautschuk (CR), stellt den alten Standard dar. Vor Jahrzehnten bevorzugten Ingenieure Neopren wegen seiner akzeptablen Ölbeständigkeit und moderaten Kosten. Allerdings unterliegt Neopren starken chemischen Einschränkungen. Bei anhaltend hohen Temperaturen vernetzen seine Polymerketten schnell. Diese Vernetzung führt dazu, dass das Material aushärtet, reißt und schließlich zerfällt. In anspruchsvollen Umgebungen ist häufig ein häufiger Austausch erforderlich.
Ethylen-Propylen-Dien-Monomer (EPDM) gilt als definitiver moderner Maßstab. Die Spezifikation eines EPDM-Keilrippenriemens steigert die Systemzuverlässigkeit. Der chemischen Struktur von EPDM fehlen fragile Doppelbindungen in seiner Hauptkette. Diese einzigartige molekulare Architektur verleiht ihm eine außergewöhnliche Hitzebeständigkeit. EPDM hält Dauerbetriebstemperaturen von bis zu 130 °C (266 °F) regelmäßig stand, ohne sich zu verschlechtern.
Über die Hitzebeständigkeit hinaus bietet EPDM tiefgreifende betriebliche Vorteile. Es bleibt bei extremen Kaltstarts äußerst flexibel und verhindert so ein Reißen des Riemens am frühen Morgen. Es sorgt außerdem für eine deutliche Geräuschreduzierung. EPDM-Verbindungen absorbieren auf natürliche Weise Vibrationen und verhindern so störende Quietschgeräusche. Durch die Umstellung auf diese modernen Polymere werden Gewährleistungsansprüche aktiv reduziert. Anlagen berichten von massiv verlängerten Wartungsintervallen in hochbelasteten Industrieumgebungen.
Im Gegensatz zu Standardkonfigurationen mit tiefen Rillen, bei denen eine gewisse Toleranz für geringfügige Fehlausrichtungen besteht, erfordern gerippte Profile absolute Präzision. Die Laserausrichtung ist eine nicht verhandelbare Notwendigkeit. Sie müssen eine nahezu perfekte Parallel- und Winkelausrichtung aller rotierenden Wellen erreichen. Best Practices der Branche schreiben vor, die Ausrichtung innerhalb von 0,5 Grad zu halten. Das Überschreiten dieser Toleranz zwingt die Rippen dazu, aggressiv an den Rillenwänden zu reiben.
Die Implementierung strenger Spannungsprotokolle bestimmt die endgültige Lebensdauer Ihres Laufwerks. Spannungsfehler lassen sich in zwei destruktive Kategorien einteilen. Unterspannung stellt den häufigsten Installationsfehler dar. Lose Riemen rutschen ständig gegen die Metallrillen. Dieses Verrutschen führt zu einer thermischen Verglasung, wodurch der Gummi rutschig und unbrauchbar wird. Es erzeugt auch das unverkennbare, hohe Quietschen, das mit schlecht gewarteten Motoren einhergeht.
Umgekehrt verursacht eine Überspannung versteckte, verheerende Schäden. Mechaniker spannen manchmal einen Keilrippenriemen zu stark an , um ein Quietschen zu beheben. Übermäßige Spannung führt zu enormen radialen Belastungen auf die angrenzenden Lager. Es zerstört empfindliche Lagerdichtungen und verursacht schnelle Flüssigkeitslecks. Gleichzeitig werden durch extreme Spannung die innenliegenden Polyester- oder Aramid-Zugstränge über ihre Elastizitätsgrenzen hinaus gedehnt, so dass sie im Inneren brechen.
Moderne Antriebstests erfordern moderne Werkzeuge. Wir empfehlen dringend, auf veraltete manuelle Durchbiegungstests zu verzichten. Das Drücken eines Daumens gegen die Riemenspanne führt zu äußerst ungenauen Basisdaten. Stattdessen müssen Techniker Schallspannungsmessgeräte verwenden. Sie geben die Riemenmasse und die Spannweite in das Messgerät ein und schlagen dann auf den Riemen. Das Messgerät misst die resultierende Vibrationsfrequenz und gewährleistet so jedes Mal eine perfekt kalibrierte Installationsgenauigkeit.
Die erfolgreiche Integration von Rippenantrieben hängt ausschließlich von der Anpassung Ihrer genauen Lastanforderung an das richtige H-, J-, K-, L- oder M-Profil ab. Sie können diese Spezifikationen nicht erraten. Die Wahl einer EPDM-Mischung garantiert maximale Langlebigkeit durch wirksame Bekämpfung der thermischen Zersetzung. Darüber hinaus müssen Sie die genaue Geometrie der Riemenscheibennut überprüfen. Ein inkompatibler Pitch führt zur sofortigen Zerstörung Ihrer Ersatzteile.
Ihr nächster Schritt erfordert eine gründliche mechanische Prüfung. Überprüfen Sie vor der Bestellung von Ersatzbeständen den aktuellen Verschleiß Ihrer Riemenscheibe. Achten Sie auf gewölbte Flanken und Durchschlagsbedingungen. Wenden Sie sich direkt an technische Hersteller, um die Querschnittstragfähigkeiten zu überprüfen. Durch die Aktualisierung Ihrer Installationsprotokolle mit Einbeziehung von Schallspannung und Laserausrichtung wird eine dauerhafte, hocheffiziente Antriebseinrichtung fertiggestellt.
A: Nein. Die Geometrien sind völlig inkompatibel. Rippenriemen erfordern spezielle Riemenscheiben mit mehreren Rillen, um die Last gleichmäßig zu verteilen. Wenn man ein flaches, mehrrippiges Profil in eine tiefe, einzelne V-Nut zwängt, werden die Rippen sofort zerstört und es kommt zum sofortigen Abrutschen.
A: Zählen Sie die genaue Anzahl der Rippen über die Breite. Identifizieren Sie als Nächstes den Profilbuchstaben (PH, PJ, PK, PL, PM), indem Sie den genauen Teilungsabstand zwischen den Rippen messen. Messen Sie abschließend die effektive Außenlänge mit einem flexiblen Maßband.
A: Normalerweise führt eine Kombination aus starker Fehlausrichtung der Riemenscheibe, unzureichender Spannung oder festsitzenden Fremdkörpern in den Rillen der Riemenscheibe dazu, dass der Riemen aus der Ausrichtung gerät. Auch verschlissene Spannfedern oder beschädigte Zwischenlager führen zu übermäßigem Spiel und damit zur Entgleisung.


