

Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-10 Herkunft:Powered


Die Sicherstellung einer physischen Probe ist in den meisten Industriezweigen gängige Beschaffungspraxis. Eine oberflächliche Sichtprüfung reicht jedoch noch immer nicht aus, um die Leistungsfähigkeit der Masse unter Betriebsbelastung vorherzusagen. Auch wenn ein Muster auf dem Schreibtisch eines Managers makellos aussieht, kann dies zu katastrophalen Ausfallzeiten führen. Es könnte sich ablösen, sich unkontrolliert ausdehnen oder die strengen Betriebstoleranzen in einer laufenden Anlage nicht einhalten. Solche plötzlichen Materialausfälle führen unweigerlich zu längeren Produktionsausfällen und erheblichen Umsatzeinbußen. Um das finanzielle Risiko zu mindern, müssen Beschaffungsteams vor der Bestellung entschlossen handeln. Technische Abteilungen müssen auf jede Probe einen standardisierten, evidenzbasierten Bewertungsrahmen anwenden. Sie müssen alle Kennzahlen überprüfen, bevor Sie Produktionsläufe in großen Mengen autorisieren. Dieser umfassende Leitfaden zeigt genau, wie Sie Ihre Materialien effektiv prüfen. Sie erfahren, wie Sie technische Ansprüche durch strenge Inspektionen überprüfen. Wir werden auch untersuchen, wie sich die wahre Zuverlässigkeit eines Herstellers anhand seines Musterlieferprozesses entschlüsseln lässt.
Vergleichen Sie die physische Probe immer mit dem offiziellen technischen Datenblatt, indem Sie präzise Messwerkzeuge (Messschieber, Waagen) verwenden.
Führen Sie zerstörerische und zerstörungsfreie physikalische Belastungstests durch, um die Haftung der Lagen, die Flexibilität und den Verschleiß der Abdeckung zu bewerten.
Verwenden Sie die Materialkonsistenz (Geruch, Oberflächengleichmäßigkeit) als Stellvertreter, um neue Materialien von minderwertigen recycelten Füllstoffen zu unterscheiden.
Bewerten Sie den Musterlieferungsprozess des Lieferanten – einschließlich Dokumentation und Verpackung – als Indikator für die Zuverlässigkeit und Qualitätskontrolle bei Großbestellungen.
Qualitätskontrollteams müssen die Abmessungen nach Erhalt einer Probe sorgfältig messen. Verlassen Sie sich nicht ausschließlich auf Linealmessungen oder visuelle Schätzungen. Verwenden Sie kalibrierte digitale Messschieber für eine präzise Datenerfassung. Messen Sie zunächst die Gesamtdicke. Als nächstes messen Sie sorgfältig die einzelnen Dicken der oberen und unteren Abdeckung. Vergleichen Sie diese genauen Ergebnisse direkt mit den angegebenen PVC-Förderbandspezifikationen des Herstellers. Achten Sie genau auf negative Toleranzen. Einige Hersteller verdünnen die Abdeckungen absichtlich, um die Produktionskosten zu senken. Eine negative Toleranz von mehr als 5 % weist häufig auf eine schlechte Qualitätskontrolle hin. Es garantiert eine kürzere Lebensdauer Ihres Systems.
Der innere Stoffkern bestimmt die strukturelle Integrität und Belastbarkeit. Sie müssen die Strukturgewebeschichten zählen, die allgemein als Lagen bezeichnet werden. Schneiden Sie die Probe mit einem scharfen Universalmesser sauber über die Kante. Zählen Sie jede einzelne Stoffschicht sorgfältig ab. Beurteilen Sie nicht nur die Lagen, sondern auch die Festigkeit des Gewebes. Untersuchen Sie sowohl die Kettfäden (längs) als auch die Schussfäden (quer). Ein lockeres oder ungleichmäßiges Gewebe erhöht das Risiko einer Dehnung erheblich. Eine dichte, gleichmäßige Webung weist auf eine hohe theoretische Zugfestigkeit hin. Dadurch wird sichergestellt, dass sich das Material bei starker Belastung nicht unkontrolliert ausdehnt.
Das Gewicht ist ein entscheidender Indikator für die Authentizität des Materials. Schneiden Sie aus dem mitgelieferten Muster ein perfekt quadratisches Stück aus. Wiegen Sie dieses Stück mit einer Präzisions-Digitalwaage. Berechnen Sie das tatsächliche Gewicht pro Quadratmeter. Vergleichen Sie diese Zahl mit dem technischen Datenblatt. Ein deutlich geringeres Riemengewicht weist in der Regel auf eine falsche PVC-Dichte hin. Es könnte auch auf unerlaubte strukturelle Änderungen, wie z. B. dünnere Lagen, hinweisen. Umgekehrt könnte eine zu schwere Probe auf zu viele billige Füllstoffe hinweisen. Hersteller fügen manchmal Kalziumkarbonat hinzu, um den Verbrauch teurer Polymere zu reduzieren. Beide Extreme verändern die Flexibilität und Verschleißraten drastisch.
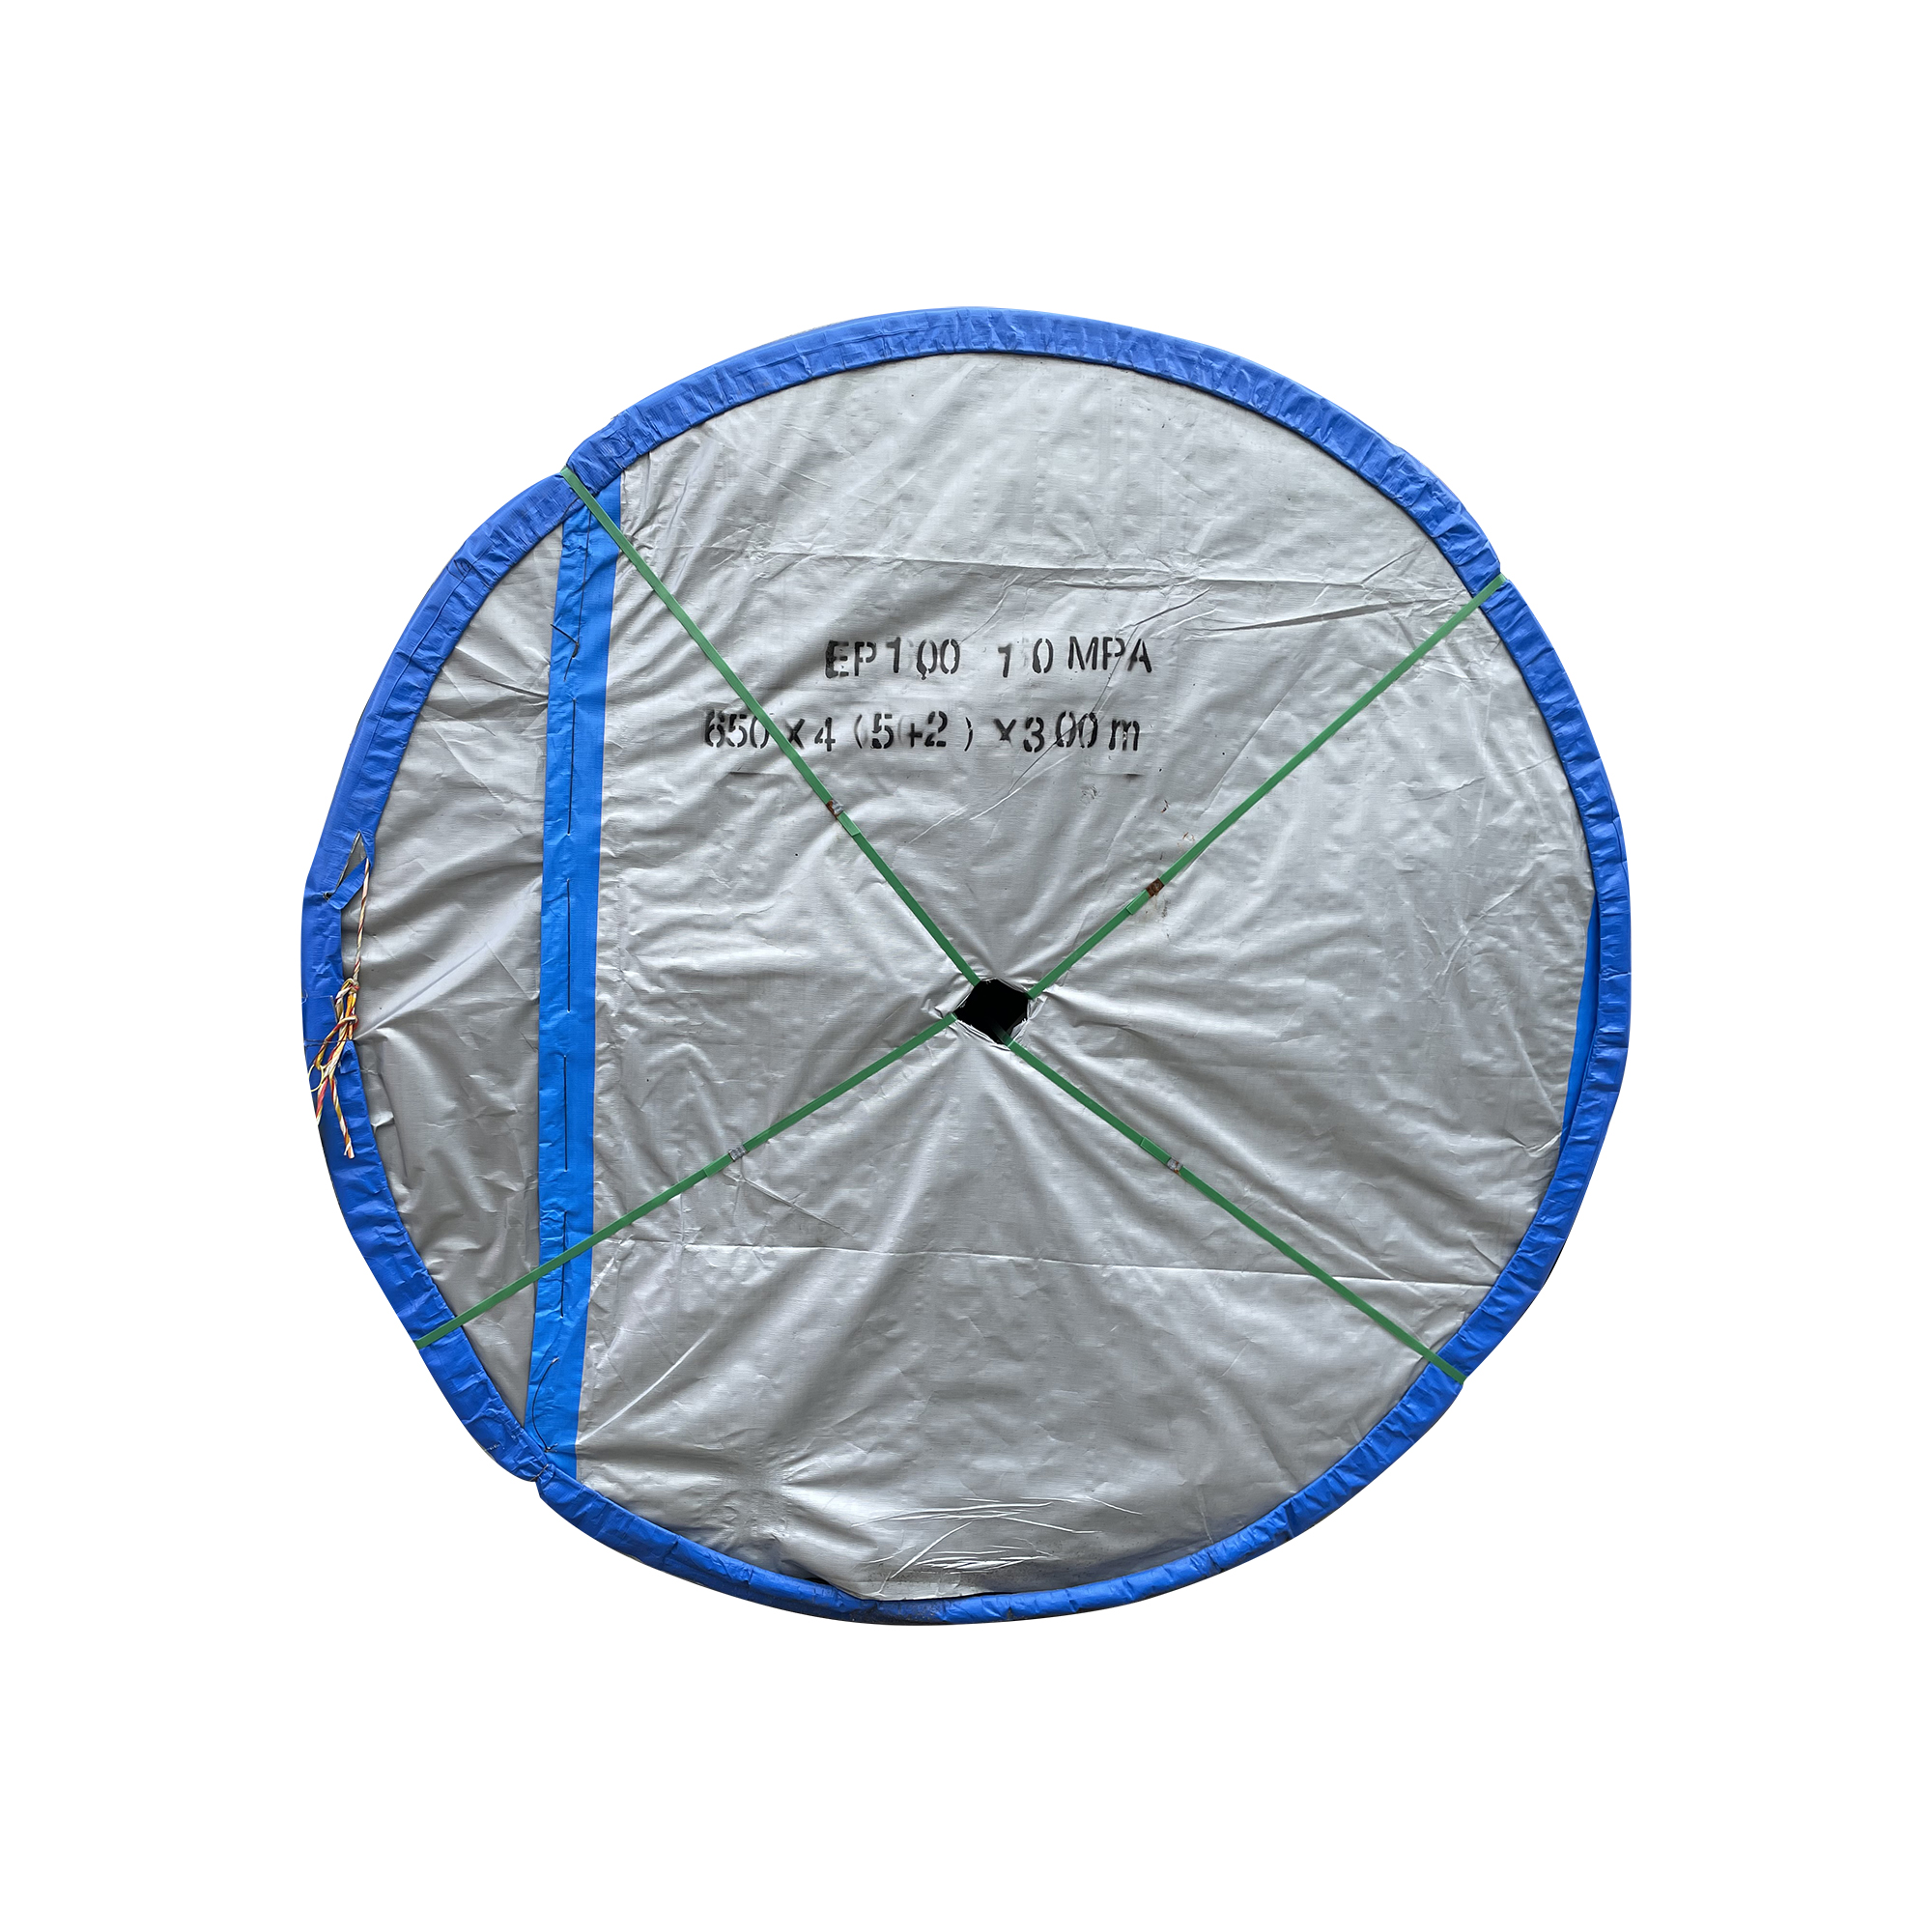
Ihr Beispiel muss Ihren spezifischen Hardware-Einschränkungen entsprechen. Bewerten Sie die Flexibilität manuell, um die Kompatibilität sicherzustellen. Versuchen Sie, die Probe um einen zylindrischen Gegenstand zu wickeln, der Ihre kleinste Riemenscheibe nachahmt. Das Material sollte sich reibungslos und ohne übermäßigen physischen Widerstand umwickeln lassen. Untersuchen Sie die obere Abdeckung während dieses Biegetests sorgfältig. Achten Sie auf mikroskopische Risse oder Verfärbungen an der Oberfläche. Ein hochwertiges PVC-Förderband hält problemlos seinen Nenn-Mindestbiegeradius ein. Steifheit führt hier oft zu späterer Motorbelastung und Spurfehlern.
Delamination bleibt eine Hauptursache für vorzeitigen Systemausfall. Sie müssen die Haftfestigkeit zwischen den Schichten testen. Führen Sie einen manuellen Schältest durch, um diese Haftung zu bewerten.
Schneiden Sie einen kleinen Schlitz in den Rand der Probe.
Hebeln Sie die obere PVC-Abdeckung leicht vom Stoffkern ab.
Fassen Sie beide getrennten Schichten mit einer Hochleistungszange fest an.
Ziehen Sie die Schichten mit gleichmäßiger Kraft in entgegengesetzte Richtungen.
Beachten Sie den Widerstand und die Bruchstelle des Klebers.
Die hochwertige Verklebung widersteht manuellen Abreißversuchen zuverlässig. Idealerweise sollte das Material versagen, bevor die Klebeverbindung bricht. Ein leichtes Ablösen weist auf ein hohes Risiko eines vorzeitigen Betriebsausfalls hin.
Die obere Abdeckung hält der ständigen Reibung des Förderguts stand. Sie müssen die Abriebfestigkeit überprüfen. Führen Sie zerstörungsfreie Kratztests auf der Oberfläche durch. Ziehen Sie ein schweres Metallwerkzeug mit mäßigem Druck über die Abdeckung. Überprüfen Sie die Tiefe des entstandenen Kratzers. Messen Sie die Oberflächenreibung mit einem verschiebbaren Gewichtsblock. Der Griff sollte perfekt zu Ihren erwarteten Belastungseigenschaften passen. Rutschige Oberflächen versagen bei der Schrägförderung. Übermäßig klebrige Oberflächen können zu Problemen beim Produktaustritt führen.
Eine einfache Sichtprüfung offenbart umfangreiche Herstellungsdetails. Untersuchen Sie die Oberfläche unter hellem, direktem Licht. Achten Sie genau auf die folgenden häufigen Extrusionsfehler:
Nadellöcher durchbrechen die Oberflächenschicht.
Eingeschlossene Luftblasen verursachen kleine Unebenheiten.
Ungleichmäßige Oberflächenstrukturen oder unterschiedlicher Glanzgrad.
Freiliegende Stofffäden entlang der oberen Abdeckung.
Diese Mängel weisen auf eine schlechte Extrusion oder unzureichende Aushärtungsprozesse hin. Ein Premiumprodukt zeichnet sich durch ein perfekt gleichmäßiges, glattes und gleichmäßiges Finish aus. Auch die taktile Prüfung ist wichtig. Führen Sie Ihre Hände über die Oberfläche, um versteckte Grate oder Wellen zu erkennen.
Geruch und Farbe geben unmittelbare Hinweise auf die Reinheit des Rohstoffs. Bringen Sie die Probe in die Nähe und überprüfen Sie sie auf chemische Gerüche. Übermäßige, stechende chemische Gerüche sind ein großes Warnsignal. Sie weisen typischerweise auf einen hohen Anteil an recyceltem PVC-Abfall hin. Recycelte Materialien geben starke Abgase ab, die durch abgebaute Weichmacher entstehen. Im Gegensatz dazu verwendet ein hochwertiger PVC-Förderer eines chinesischen Lieferanten hauptsächlich neues PVC. Diese hochwertigen Materialien verströmen nur einen schwachen, neutralen Plastikgeruch. Überprüfen Sie außerdem die Pigmentierung. Eine trübe, uneinheitliche Farbgebung ist ein weiterer Beweis für die Verwendung billiger recycelter Füllstoffe. Frisch-PVC weist eine lebendige, gleichmäßige und solide Farbsättigung auf.
In industriellen Umgebungen sind Riemen verschiedenen rauen Elementen ausgesetzt. Vor der Installation müssen Sie die Angaben zur chemischen Beständigkeit überprüfen. Schlagen Sie grundlegende punktuelle Tests mit relevanten Industrieflüssigkeiten vor. Tragen Sie kleine Tropfen Schneidöl oder milde Lösungsmittel auf. Lassen Sie diese Flüssigkeiten 24 Stunden lang auf der Probenoberfläche. Wischen Sie die Flüssigkeit ab und untersuchen Sie den betroffenen Bereich. Achten Sie auf Schwellungen, Erweichungen oder Farbverschlechterungen. Wenn Ihre Einrichtung unter Gefrierbedingungen arbeitet, legen Sie die Probe in einen Gefrierschrank. Biegen Sie es sofort nach dem Entfernen, um es auf Kaltrisse zu prüfen. Diese Proxy-Tests bestätigen die Angaben des Herstellers zur Umweltleistung.
Viele Anbieter stellen Muster mit einer vorvulkanisierten Verbindung zur Verfügung. Sie müssen die Nahtlosigkeit dieses Vulkanisationsprozesses bewerten. Fingerspleiße bleiben der Industriestandard für einen reibungslosen Betrieb. Streichen Sie mit den Fingern über den gesamten gespleißten Bereich. Die Fuge muss vollkommen bündig mit dem restlichen Material abschließen. Ausschussproben mit abgestuften Kanten oder ungleichmäßiger Dicke an der Naht. Überprüfen Sie die Verbindung auf lokalisierte starre Stellen. Starre Verbindungen verursachen im Laufe der Zeit schwere Schäden an der Gummi-Riemenscheiben-Beschichtung. Außerdem erzeugen sie bei Hochgeschwindigkeitsbetrieben unerwünschte Geräusche und Vibrationen.
Eine Verbindung muss sich genauso leicht biegen lassen wie das Vollmaterial. Weisen Sie Ihre Techniker an, den gespleißten Bereich wiederholt zu biegen. Beugen Sie es mindestens fünfzig Mal aggressiv hin und her. Untersuchen Sie die Verbindung anschließend genau unter einer Lupe. Achten Sie auf Anzeichen von Mikrorissen entlang der geschweißten Finger. Auf erhöhte Steifigkeit oder Klebstoffablösung prüfen. Mikrorisse an der Verbindungsstelle sind ein Frühindikator für zukünftige Probleme bei der Spurführung. Sie geht fast immer einem plötzlichen Betriebsbruch unter Last voraus.
Ein physisches Produkt macht nur die Hälfte der Bewertung aus. Bewerten Sie die Dokumentation, die Ihrer gelieferten Probe beiliegt. Liegt dem Produkt ein umfassendes technisches Datenblatt (TDS) bei? Enthält es ein Materialsicherheitsdatenblatt (MSDS)? Suchen Sie bei Bedarf nach relevanten Konformitätszertifikaten wie FDA oder RoHS. Ein seriöser Lieferant von PVC-Förderbändern hält strenge Rückverfolgbarkeitsstandards ein. Sie stellen bereitwillig detaillierte Unterlagen zum Nachweis der Materialherkunft zur Verfügung. Fehlende Unterlagen weisen oft auf einen unorganisierten Lieferanten hin. Es könnte auch darauf hindeuten, dass sie minderwertige Materialspezifikationen verbergen.
Ignorieren Sie niemals den Zustand des Lieferpakets. Wie ein Lieferant eine kleine Probe verpackt, verrät seine logistischen Standards. Es fungiert als zuverlässiger Proxy für den Versand großer Containerladungen. Kam die Probe in einem zerdrückten Karton ohne Markenzeichen an? Wurde es unachtsam gefaltet, wodurch bleibende Falten entstanden sind? Professionelle Hersteller rollen ihre Muster sorgfältig. Sie verwenden eine stabile Verpackung, um Transportschäden zu vermeiden. Wenn sie ein wichtiges Verkaufsmuster vernachlässigen, werden sie wahrscheinlich auch eine große Großbestellung vernachlässigen. Schlechte Verpackungsstandards führen dazu, dass beschädigte Waren an Ihrer Laderampe ankommen.
Nutzen Sie das Beispiel, um die Kommunikationsfähigkeiten Ihrer Lieferanten zu testen. Bewerten Sie ihre Fähigkeit, tiefgreifende technische Fragen zu beantworten. Stellen Sie ihnen konkrete Fragen zum bereitgestellten Muster. Erkundigen Sie sich nach der genauen Shore-A-Härte bzw. dem Stoffdenier. Echte Hersteller liefern sofortige und hochpräzise Antworten. Sie verfügen über umfassende technische Kenntnisse ihrer eigenen Produkte. Handelsintermediäre haben in der Regel Schwierigkeiten, technische Fragen zeitnah zu beantworten. Sie benötigen oft Tage, um die tatsächliche Fabrik zu konsultieren. Die direkte Zusammenarbeit mit sachkundigen Herstellern gewährleistet eine schnellere Fehlerbehebung bei zukünftigen Notfällen.
Beispieltabelle für Bewertungstoleranzen
Bewertungsmetrik | Akzeptable Toleranz | Ablehnungskriterien |
|---|---|---|
Gesamtdicke | ± 2 % bis 5 % | Abweichung über 5 % |
Materialgewicht | ± 3 % | Über 5 % Unterschied (zeigt Füllstoffe an) |
Haftfestigkeit der Lagen | Erfüllt die TDS-Spezifikation | Lässt sich leicht mit der bloßen Hand abziehen |
Geruchsprofil | Leichter Plastikgeruch | Starker, stechender chemischer Geruch |
Spleißbündigkeit | Völlig nahtlos | Sichtbare Stufen oder starre Stellen |
Die Beurteilung einer physischen Probe erfordert viel mehr als einen kurzen Blick. Eine erfolgreiche Beschaffung erfordert eine strenge, mehrstufige Auswahllogik. Sie müssen eine strikte technische Einhaltung offizieller Datenblätter einfordern. Ihr Team muss die Überlebenskriterien für körperliche Belastungstests durchsetzen. Schließlich müssen Sie für vollständige Lieferantentransparenz hinsichtlich der Dokumentation sorgen. Überspringen Sie niemals diese wichtigen Überprüfungsschritte. Fordern Sie als letzte Brücke zwischen Mustertests und einem vollständigen Rollout einen Probelauf an. Bestellen Sie eine kleine Charge, die nur für eine einzige Förderstrecke bestimmt ist. Überwachen Sie diese Testcharge genau unter Live-Bedingungen. Wenden Sie sich umgehend an einen technischen Berater, wenn Ihnen interne Testkapazitäten fehlen. Fordern Sie für Ihr nächstes Projekt immer ein vollständig dokumentiertes, spezifikationsgarantiertes Muster.
A: Eine Großbestellung muss dem genehmigten Muster möglichst genau entsprechen. Akzeptable branchenübliche Fertigungstoleranzen erlauben in der Regel geringfügige ± Abweichungen hinsichtlich der Gesamtdicke oder des Gesamtgewichts. Strukturelle Veränderungen bleiben jedoch völlig inakzeptabel. Jegliche Änderung der Gesamtlagenzahl, der Gewebebindung oder der Qualität des Kernmaterials rechtfertigt eine sofortige Ablehnung der Lieferung.
A: Für allgemeine Förderanwendungen zur Beurteilung der Grundmaterialqualität reichen handelsübliche Muster aus. Bei hochspezialisierten Anwendungen sollten Sie jedoch für ein individuell angefertigtes Muster bezahlen. Bei der Überprüfung einzigartiger Stollen, Seitenwände, präziser V-Führungen oder spezifischer antistatischer Eigenschaften erweisen sich kundenspezifische Muster als notwendig.
A: Der internationale Musterversand per Luftfracht dauert in der Regel fünf bis zehn Werktage. Interne physische Tests und interne Datenüberprüfung erfordern in der Regel zusätzliche drei bis fünf Tage. Beschaffungsteams sollten volle zwei bis drei Wochen für die genaue Projektplanung einplanen.


